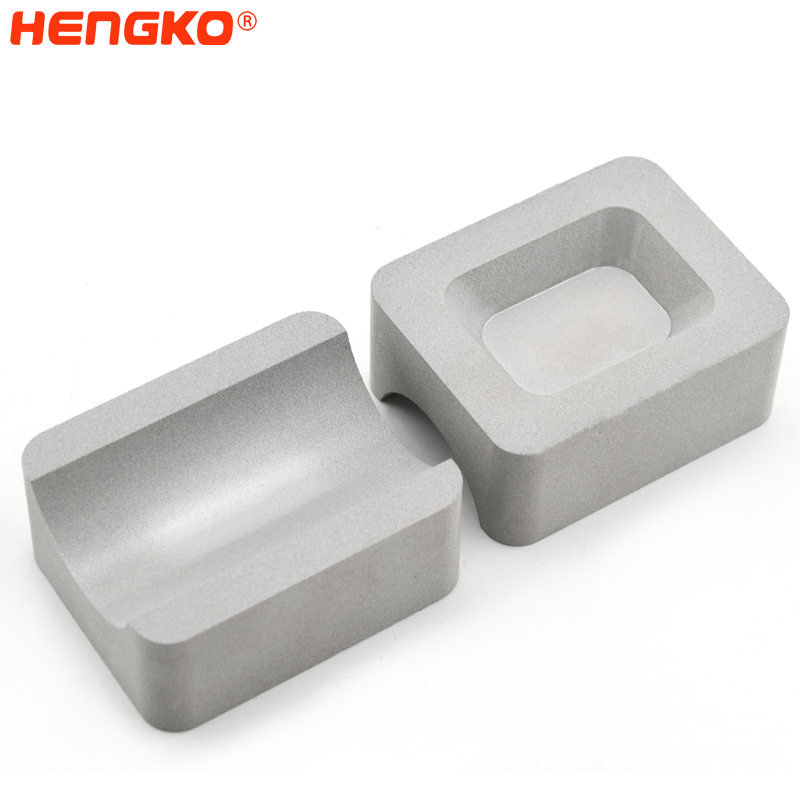
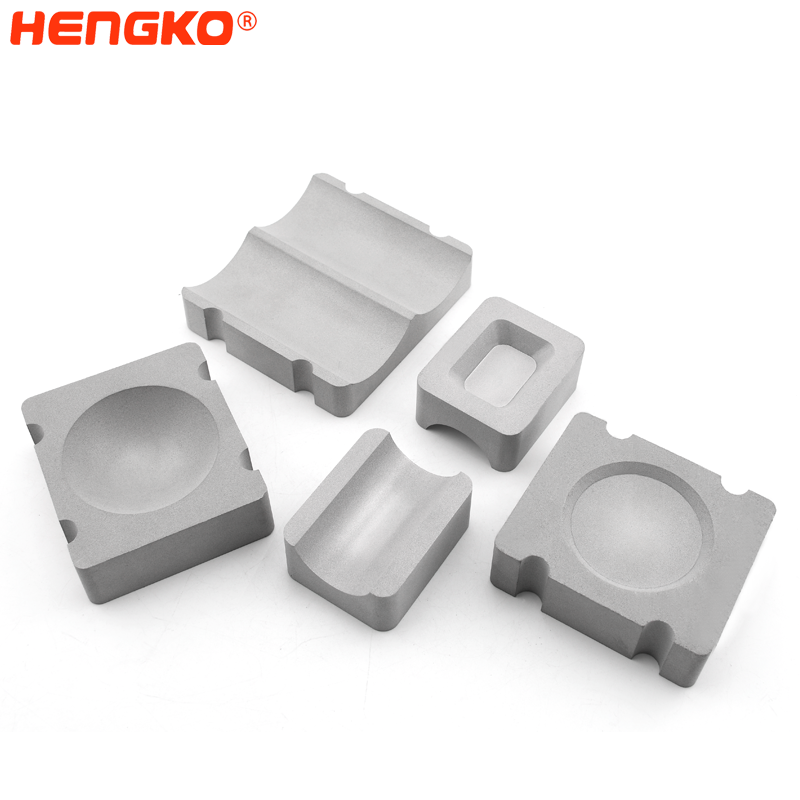
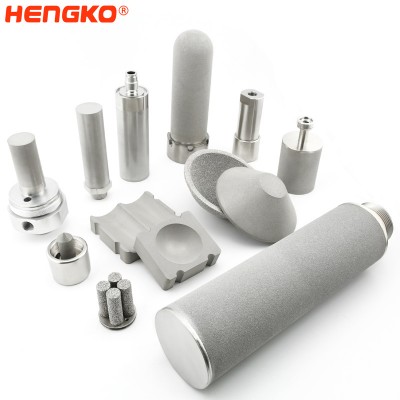
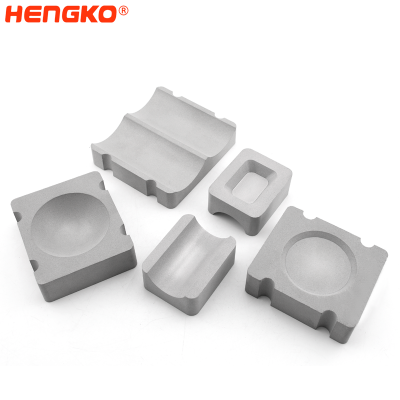
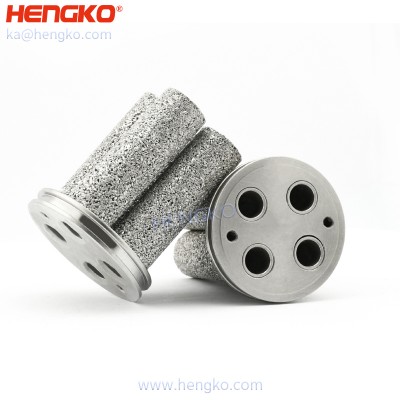
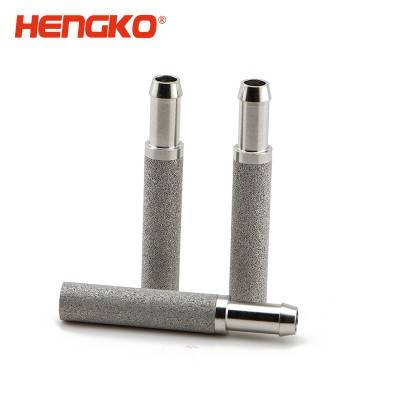
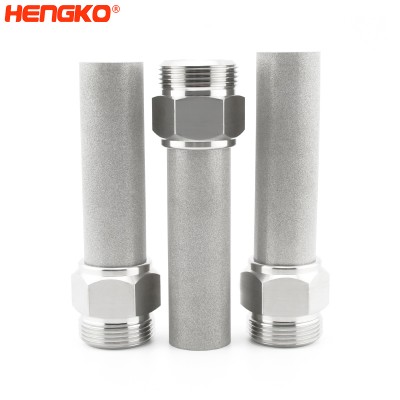
சின்டர்டு மெட்டல் கேஸ் / சாலிட்ஸ் வென்ச்சுரி ப்ளோபேக் (GSV) GSP ஃபில்டர் OEM சேவைகள்
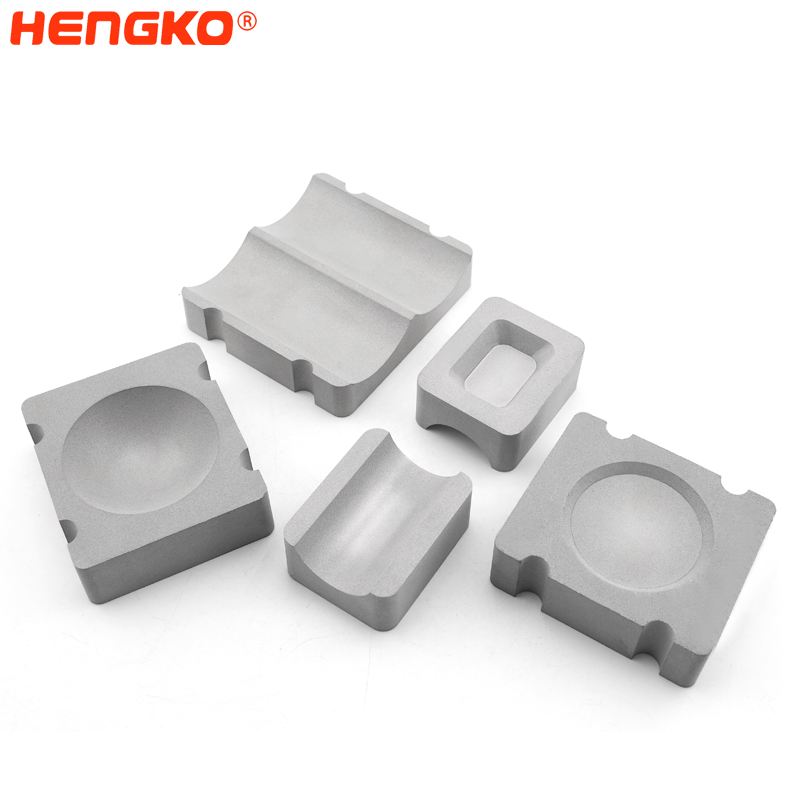


தனிப்பயனாக்கப்பட்ட சின்டர்டு மெட்டல் கேஸ்/சாலிட்ஸ் வென்ச்சுரி ப்ளோபேக் (GSV) GSP ஃபில்டர்
இரசாயன செயல்முறை, பெட்ரோலிய இரசாயனம் மற்றும் மின் உற்பத்தித் தொழில்களில் உள்ள பல்வேறு ஆலைகளில், சூடான வாயுக்களை வடிகட்டுவதற்காக சின்டர்டு உலோக வடிகட்டிகள் பயன்படுத்தப்பட்டு வருகின்றன. இந்த வடிகட்டிகள் 99.9% அல்லது அதற்கும் மேலான துகள் பிடிப்புத் திறனை வழங்கக்கூடியவை. வடிகட்டுதலுக்கான வெப்பநிலை 900℃ வரை அதிகமாக இருந்துள்ளது.
உலோக வடிகட்டிகளை, உயர் வெப்பநிலைகளில் தேவையான வலிமை, வெப்ப அரிமான எதிர்ப்புத்திறன் மற்றும் வெப்ப, இயந்திர அழுத்தங்களைத் தாங்கும் கடினத்தன்மை ஆகியவற்றுடன் வடிவமைக்க முடியும்.
இரசாயன, பெட்ரோலிய இரசாயன மற்றும் மின்சாரத் தொழில்களில், கீழ்நிலை உபகரணங்களைப் பாதுகாக்கவும், செயல்முறைப் பிரிப்புக்காகவும், அல்லது சுற்றுச்சூழல் விதிமுறைகளைப் பூர்த்தி செய்வதற்காகவும் சூடான வாயுவை வடிகட்டுவது அவசியமாகிறது. அதிக வெப்பநிலையில் ஒரு உலையிலிருந்து வெளிவரும் வாயுவை வடிகட்டுவது முக்கியமானது, ஏனெனில் அதைக் குளிர்விப்பதற்கு வெப்பப் பரிமாற்றம் அல்லது குளிர்ந்த காற்றுடன் கலப்பது தேவைப்படும், இது கூடுதல் செலவை ஏற்படுத்தும்.
குளிர்ந்த காற்றுடன் கலக்கும்போது, நீர்த்துளிகள் உருவாவதைத் தடுக்க பனிப்புள்ளியைக் கட்டுப்படுத்த வேண்டும். அழுத்தப்பட்ட பாய்மப் படுக்கை எரிப்பு (PFBC) போன்ற நிலக்கரி அடிப்படையிலான ஒருங்கிணைந்த சுழற்சி மின் அமைப்புகளை வெற்றிகரமாகச் செயல்படுத்துவதற்கு, வெப்ப வாயுத் துகள் வடிகட்டுதல் ஒரு முக்கிய அங்கமாக அடையாளம் காணப்பட்டுள்ளது. பொருத்தமான துளை அளவு, வலிமை மற்றும் அரிப்பு எதிர்ப்புத் திறன் கொண்ட வடிகட்டி ஊடகத்தை முறையாகத் தேர்ந்தெடுப்பது, அதிக செயல்திறன் மிக்க துகள் தக்கவைப்புடன் நீண்ட கால வடிகட்டி செயல்பாட்டைச் சாத்தியமாக்குகிறது.
குறைந்த அளவு துகள் மாசு கொண்ட வாயுக்களுக்கு, நுண்துளைகள் உள்ள ஒரு பொருளின் ஆழத்தில் துகள்களைப் பிடித்து வடிகட்டுவது போதுமானது. அத்தகைய வடிகட்டியின் ஆயுட்காலம், அதன் தூசியைத் தாங்கும் திறன் மற்றும் அதற்கேற்ற அழுத்த வீழ்ச்சியைப் பொறுத்து அமையும். அதிக தூசிச் சுமை கொண்ட வாயுக்களுக்கு, செயல்படும் வடிகட்டுதல் பொறிமுறை கேக் வடிகட்டுதல் ஆகும். வடிகட்டி உறுப்பின் மீது ஒரு துகள் கேக் உருவாகிறது, அதுவே வடிகட்டுதல் அடுக்காக மாறி, கூடுதல் அழுத்த வீழ்ச்சியை ஏற்படுத்துகிறது. துகள் சுமை அதிகரிக்கும்போது அழுத்த வீழ்ச்சியும் அதிகரிக்கிறது.
வடிகட்டுதல் சுழற்சியின் போது ஒரு இறுதி அழுத்தம் எட்டப்பட்டவுடன், வடிகட்டிப் படிமத்தை அகற்றுவதற்காக, வடிகட்டி உறுப்பின் மீது சுத்தமான வாயு செலுத்தப்படுகிறது. வடிகட்டி ஊடகத்தில் உள்ள துளைகளின் அளவு சரியாகத் தேர்ந்தெடுக்கப்பட்டால், வடிகட்டியின் அழுத்த வீழ்ச்சியை அதன் ஆரம்ப அழுத்த வீழ்ச்சிக்கு மீட்டெடுக்க முடியும். இருப்பினும், முன்னோக்கிய ஓட்டத்தின் போது துகள்கள் நுண்துளை ஊடகத்திற்குள் சிக்கி, படிப்படியாக வடிகட்டி ஊடகத்தின் மீது சுமையை ஏற்றினால், வாயுவைச் செலுத்தும் சுழற்சிக்குப் பிறகும் அழுத்த வீழ்ச்சி முழுமையாக மீட்கப்படாமல் போகலாம்.